
பெருமளவிலான உற்பத்தியில் SBS பிளாக் கோபாலிமரைப் பயன்படுத்தும்போது, கழிவு விகிதத்தை எவ்வாறு குறைப்பது?
உயர் கழிவு விகிதங்கள்எஸ்பிஎஸ் தட்டு இருமைப் பலபடியாக்கம்மிகப் பெரிய அளவிலான உற்பத்தி செலவு உண்மையான பணத்தை எடுக்கிறது. ஒவ்வொரு நிராகரிக்கப்பட்ட பாகமும் வீணாகும் பொருள், வீணாகும் நேரம் மற்றும் வீணாகும் உழைப்பைக் குறிக்கிறது. நல்ல செய்தி என்னவென்றால், கழிவுகள் எந்த வகையிலும் தற்செயலாக இருப்பதில்லை — அதை நீங்கள் கட்டுப்படுத்த முடியும்.
கழிவு விகிதத்தைக் குறைக்க, நிலையான மூலப்பொருள், கட்டுப்படுத்தப்பட்ட கலவை சூத்திரம் மற்றும் தரநிலை ஆகியவை தேவை.உற்பத்தி படிகள். பெரும்பாலான குறைபாடுகள் இந்த பகுதிகளில் ஒன்றில் ஏற்படும் சிறிய மாற்றத்திலிருந்து வருகின்றன. முதலில் வலுவிழந்த இணைப்பைக் கண்டறிந்து, பின்னர் முழு செயல்முறையிலும் நிலைத்தன்மையை உருவாக்குங்கள்.
இது எளிதாகத் தோன்றினாலும், பல தொழிற்சாலைகள் இன்னும் அதில் சிரமப்படுகின்றன. கழிவுகளின் உண்மையான காரணங்களை ஒவ்வொரு படியாக விளக்குவோம், இதன் மூலம் பெரும்பாலான உற்பத்தியாளர்கள் எங்கே கட்டுப்பாட்டை இழக்கிறார்கள் என்பதையும், அதை எப்படி மீட்டெடுப்பது என்பதையும் நீங்கள் பார்க்க முடியும்.
எஸ்பிஎஸ் பிளாக் கோபாலிமர் செயலாக்கத்தில் அதிக கழிவு விகிதத்திற்கு முக்கியமான காரணிகள் எவை?
சேற்றுப் பொருள் ஒரே ஒரு மோசமான தொகுதியிலிருந்து மட்டும் வருவதில்லை. முழு செயல்முறையிலும் உள்ள சிறிய சிக்கல்களின் காரணமாக அது சேர்ந்து கொண்டே இருக்கும், மேலும் பெரும்பாலான குழுக்கள் வெளியீடு குறையும் வரை அதைக் கவனிப்பதில்லை.
பெருமளவிலான செயலாக்கத்தின் போது ஏற்படும் அதிக கழிவு விகிதம் பொதுவாக பல்வேறு காரணிகளின் கலவையால் ஏற்படுகிறது: மூலப்பொருள் சீரற்ற தன்மை, கலப்பு நிலையற்ற சூழ்நிலைகள், மோசமான செயல்முறை கட்டுப்பாடு, உபகரண தேய்மானம் மற்றும் இயக்குநர்களின் பழக்கவழக்கங்கள். ஒரு காரணம் மட்டுமே தனியாக செயல்படுவதில்லை — அவை அனைத்தும் சேர்ந்து குறைபாட்டு விகிதத்தை பெருக்கி விடுகின்றன, இது பல ஆவணங்களில் நன்கு ஆவணப்படுத்தப்பட்டுள்ள ஒரு போக்காகும்பாலிமர் செயலாக்க இலக்கியம்.
ஒன்றோடு ஒன்று இணைந்து செயல்படும் காரணிகள்
எங்கள் நிராகரிப்பு விகிதம் ஒரே இரவில் சுமார் 3 சதவீதத்திலிருந்து கிட்டத்தட்ட 9 சதவீதமாக உயர்ந்த ஒரு வாரத்தை நினைவில் வைத்திருக்கிறேன். ஒரே நேரத்தில் மூன்று விஷயங்கள் மாறியிருந்தன: சப்ளையர் சற்று வேறுபட்ட மூலப்பொருள் தொகுதியை அனுப்பியிருந்தார், மிக்ஸருக்கு இரண்டு மாதங்களாக பராமரிப்பு செய்யப்படவில்லை, மேலும் இரவு ஷிப்ட் வழக்கமான பாகுத்தன்மை சோதனையைத் தவிர்த்துவிட்டது. இவற்றில் எதுவுமே தனியாக இந்த உயர்வுக்குக் காரணமாக இருந்திருக்காது. ஆனால், அவை ஒன்றாக இணைந்ததுதான் அதற்குக் காரணம்.
ஒரு கட்டத்தில் ஏற்படும் சிறிய மாற்றம் தனியாக அரிதாகவே நெருக்கடியை ஏற்படுத்தும். பல சிறிய மாற்றங்கள் ஒரே நேரத்தில் வரிசையாக அமையும்போதுதான் சிக்கல் தொடங்குகிறது. ஒரு ஸ்கிராப் பிரச்சனை தோன்றும்போதெல்லாம் ஐந்து பகுதிகளை நான் ஆராய்ந்து, அவற்றை ஒருபோதும் தனித்தனி பிரச்சனைகளாக எடுத்துக்கொள்ள மாட்டேன்:
| காரணி | என்ன தவறாக நடக்கக்கூடும் | வரியில் முடிவு |
|---|---|---|
| மூலப்பொருள் | பேட்ச் முதல் பேட்ச் வரையிலான மாற்றம் | சீரற்ற உருகும் நடத்தை |
| கலப்பு சூத்திரம் | தவறான விகிதம் அல்லது நேரம் | பலவீனமான அல்லது சமமற்ற பகுதிகள் |
| செயலாக்க நிலைமைகள் | வெப்பநிலை அல்லது அழுத்த விலகல் | வெர்பிங், வெற்றிடங்கள், குறைந்த ஷாட்கள் |
| சாதனங்கள் | அணிதல், மோசமான பராமரிப்பு | தவறுகளை மீண்டும் செய்தல் |
| ஆபரேட்டர் பயிற்சி | தவிர்க்கப்பட்ட படிகள், அவசரமாக செய்யப்பட்ட சோதனைகள் | முன்கூட்டிய எச்சரிக்கைகளைத் தவறவிட்டது |
ஒரு ஸ்கிரேப் ஸ்பைக்கை அதன் மூலக் காரணம் வரை தொடர்ந்து செல்லும்போது, அது பெரும்பாலும் இந்த அட்டவணையில் உள்ள இரண்டு அல்லது அதற்கு மேற்பட்ட வரிசைகளை ஒரே நேரத்தில் தொடுகிறது. அதனால்தான், ஒரு விஷயத்தை சரிசெய்வது பெரும்பாலும் முழு பிரச்சனையையும் தீர்க்காது.
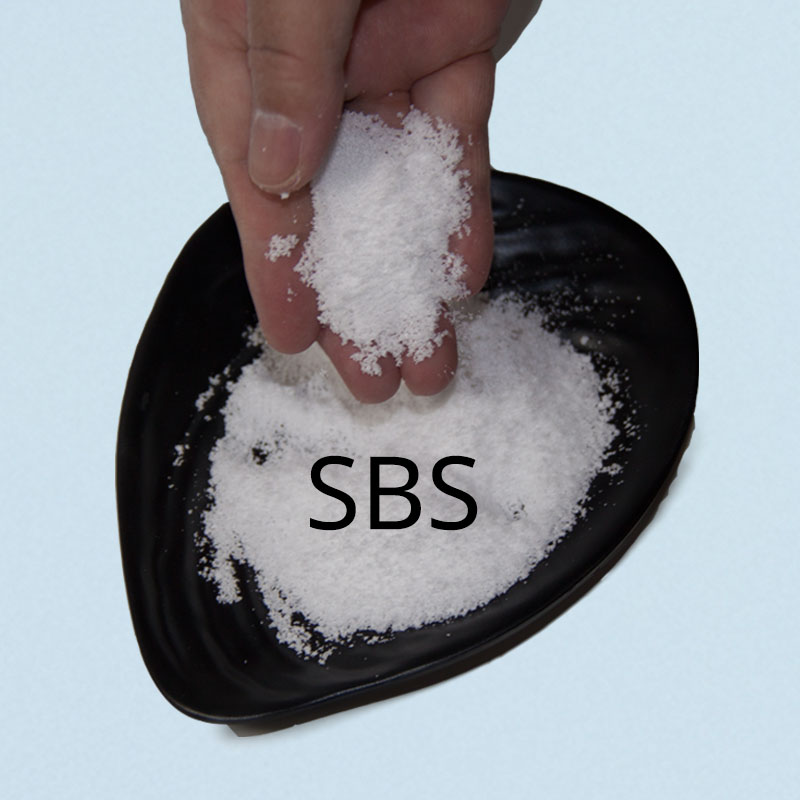
குறைபாடுள்ள SBS பிளாக் கோபாலிமர் பாகங்களைக் குறைக்க கலவை சூத்திரத்தை எவ்வாறு சரிசெய்வது?
ஒரு மோசமான சூத்திரம் எப்போதும் காகிதத்தில் மோசமாகத் தெரியாது. அது தனது பலவீனத்தை வெளிப்படுத்துவது வரி முழு வேகத்தில் இயங்கத் தொடங்கிய பிறகு தான்.
ஆய்வக சோதனைகள் மட்டுமல்லாமல், உண்மையான உற்பத்தி தரவுகளின் அடிப்படையில் கலப்பு சூத்திரத்தை சரிசெய்யவும். விகிதம், கலப்பு நேரம் அல்லது வெப்பநிலையில் ஏற்படும் சிறிய மாற்றங்களும் பொருளின் ஓட்டத்தை மாற்றக்கூடும். தரமான சூழ்நிலைகளில் உள்ள அதே ஷீர் மற்றும் இயக்க நேர நிலைகளை உண்மையான உற்பத்தி வேகத்தின் கீழ் சூத்திர மாற்றங்களைச் சோதிக்கவும்பாலிமர் செயலாக்க முறையியல்— அவர்களை அடைத்து வைப்பதற்கு முன்பு.
லேப் வெற்றி லைன் வெற்றியை உறுதி செய்யாது ஏன்?
கலப்பு நிலைத்தன்மையே பல சிக்கல்கள் தொடங்கும் இடமாகும். ஒரு சூத்திரம் கண்டிப்பாகக் கட்டுப்படுத்தப்படாவிட்டால், பொருட்களின் விகிதாச்சாரம் அல்லது கலப்பு நேரத்தில் ஏற்படும் சிறிய மாற்றங்கள், செயலாக்க நிலையில் பொருளின் நடத்தையை மாற்றிவிடும் — ஒரு சிறிய சோதனை தொகுதியில் சிறப்பாகத் தெரியும் சூத்திரம், முழு உற்பத்தி வேகத்தை எட்டியதும் தோல்வியடையக்கூடும்.
| சோதனை நிலை | நான் சரிபார்க்கும் விஷயங்கள் | ஏன் இது முக்கியம் |
|---|---|---|
| லேப் தொகுதி | அடிப்படை பொருள் நடத்தை | சூத்திரம் செயல்படும் என்பதை உறுதிப்படுத்துகிறது |
| சோதனை ஓட்டம் | நிஜ வேகத்தின் கீழ் நடத்தை | மறைந்திருக்கும் ஓட்ட சிக்கல்களை வெளிப்படுத்துகிறது |
| முழு உற்பத்தி | மணிநேரங்கள் முழுவதும் நிலைத்தன்மை | நீண்டகால நிலைத்தன்மையை உறுதிப்படுத்துகிறது |
பைலட் ரனைத் தவிர்ப்பது நான் பார்க்கும் மிகவும் பொதுவான தவறு. இது வேகமாக இருப்பது போல் தோன்றினாலும், பின்னர் அது பெரும்பாலும் அதிக நேரத்தை எடுக்கும்.
சுத்திய பொருள் தரத்தைத் தேர்ந்தெடுப்பது SBS பிளாக் கோபாலிமர் தயாரிப்புகளின் நிராகரிப்பு விகிதத்தை பாதிக்க முடியுமா?
ஒரு பொருள் தரவுத்தாளில் சரியாகத் தெரிந்தாலும், கோட்டில் பிரச்சனைகளை ஏற்படுத்தும். காகிதத்திற்கும் நடைமுறைக்கும் இடையேயான இந்த இடைவெளி பல குழுக்களை ஆச்சரியப்படுத்துகிறது.
ஆம் — தரத்தைத் தேர்ந்தெடுப்பது நிராகரிப்பு விகிதத்தை நேரடியாக பாதிக்கலாம். சிறிய சோதனைகளில் சிறப்பாகச் செயல்படும் ஒரு தரம், அதிக அளவில் செயல்படும்போது சீரற்ற தன்மையைக் காட்டக்கூடும், ஏனெனில் உண்மையான பிளாக்-கோபாலிமர்வடிவியல் மற்றும் கட்டம் நடத்தைஇது உற்பத்தி நிலைகளில் மட்டுமே முழுமையாக வெளிப்படும். உங்கள் விவரக்குறிப்பு அட்டவணை மட்டுமல்ல, உங்கள் செயல்முறைக்கு பொருத்தமான தரத்தைத் தேர்ந்தெடுப்பது, தேவையற்ற மாறுபாட்டைக் குறைக்கிறது.
விவரக்குறிப்புகளுக்கு மட்டுமல்ல, செயல்முறைக்கு ஏற்ற தரத்தை இணைப்பது
சில ஆண்டுகளுக்கு முன்பு, நான் பணியாற்றிய ஒரு தொழிற்சாலை செலவைக் குறைக்க மலிவான தரத்திற்கு மாறியது. சிறிய அளவிலான சோதனைகளில் அது நன்றாகத் தெரிந்தது; ஆனால், முழு உற்பத்திக்கு அதிகரித்ததும், இரண்டு வாரங்களுக்குள் தவறான தயாரிப்பு விகிதம் அதிகரித்தது, மேலும் அந்தப் பரிமாற்றத்திற்கு என்ன பிரச்சனை என்பதைக் கண்டறிய கிட்டத்தட்ட ஒரு மாதம் ஆனது. பின்னர் அசல் தரத்திற்குத் திரும்பியதும், தவறான தயாரிப்பு விகிதம் சில நாட்களிலேயே இயல்பு நிலைக்குத் திரும்பியது.
இதனால்தான் நான் டேட்டா ஷீட்களை மட்டுமே நம்பவில்லை — ஒரு தரம் அது இயங்கப்போகும் சரியான செயல்முறைக்குள் எவ்வாறு செயல்படுகிறது என்பதையும் நான் பார்க்கிறேன். தேவையற்ற மாறுபாடுகளைக் குறைக்கும் உற்பத்தியாளர்களுக்கு ஒரு பொதுவான பழக்கம் உண்டு: அவர்கள் காகிதத்தில் உள்ள சிறந்த எண்களைத் தேடுவதற்குப் பதிலாக, தங்கள் ஏற்கனவே உள்ள செயல்முறையுடன் நம்பகமாகச் செயல்படும் பொருட்களைத் தேர்ந்தெடுக்கிறார்கள்.
நீண்டகால உற்பத்தியில் SBS பிளாக் கோபாலிமர கழிவுகளைக் குறைக்க, உற்பத்தி செயல்பாடுகளை எவ்வாறு தரநிலைப்படுத்துவது?
நீண்டகால உற்பத்தி, எந்தவொரு தனிப்பட்ட தீர்வையும் விட ஒரே சீரான முறையை அதிகம் விரும்புகிறது. ஒரு தரமான அளவுரு இல்லாவிட்டால், ஒவ்வொரு ஷிஃப்டும் மெதுவாக வேறு திசையில் செல்லக்கூடும்.
தயாரிப்பு செயல்பாடுகளை தரம் உயர்த்துவது, ஒவ்வொரு ஷிஃப்டிலும் செயல்முறை படிகள், அளவுருக்கள் மற்றும் பொருள் கையாளும் முறைகளை ஒரே மாதிரியாக வைத்திருப்பதன் மூலம் கழிவுகளைக் குறைக்கிறது. தெளிவான நடைமுறைகள் மற்றும் வழக்கமான கண்காணிப்பு — இதே கோட்பாடுகள்தான்புள்ளிவிவர செயல்முறைக் கட்டுப்பாடு— காலப்போக்கில் கழிவுகளாக மாறும் சிறிய மாற்றங்களைக் குறைக்கவும். தரநிலைகள் இன்னும் சரிசெய்தலை அனுமதிக்க வேண்டும், ஆனால் ஒரு நிலையான தொடக்கப் புள்ளியிலிருந்து.
மீண்டும் மீண்டும் பயன்படுத்தக்கூடிய அடித்தளத்தை உருவாக்குதல்
தரநிலைப்படுத்தல் என்பது ஒரு செயல்முறைக்கு எப்போதும் சரிசெய்தல் தேவையில்லை என்று அர்த்தமல்ல — அது யூகத்தின் மூலம் அல்ல, மாறாக கட்டுப்படுத்தப்பட்ட, மீண்டும் மீண்டும் செய்யக்கூடிய அடிப்படையில் சரிசெய்தல்கள் நடைபெறுகின்றன என்பதைக் குறிக்கிறது. ஒவ்வொரு ஷிஃப்டும் ஒரே வழிமுறைகளைப் பின்பற்றும்போது, கழிவு உச்சவரம்பு ஏற்படுவதற்கான உண்மையான காரணத்தைக் கண்டறிவது மிகவும் எளிதாகிறது, ஏனெனில் ஒரே நேரத்தில் மாறுபடும் மாறிகளின் எண்ணிக்கை குறைவாக இருக்கும்.
| பகுதி | தரநிலை செயல்பாடுகள் இல்லாமல் | தரநிலை செயல்பாடுகளுடன் |
|---|---|---|
| கைமாற்றம் | சீரற்ற குறிப்புகள் | தெளிவான, மீண்டும் மீண்டும் செய்யக்கூடிய பரிசோதனைப் பட்டியல் |
| அளவுரு அமைப்புகள் | நினைவகத்தால் சரிசெய்யப்பட்டது | ஆவணப்படுத்தப்பட்டு பூட்டப்பட்டது |
| பொருள் கையாளுதல் | செயல்பாட்டாளருக்கு ஏற்ப மாறுபடும் | அனைவருக்குமான நிரந்தர செயல்முறை |
| சிக்கல் தடமறிதல் | காரணத்தை தனியாக பிரித்துப் பார்ப்பது கடினம் | எளிதானது, குறைவான மாறிகள் |
இல்எஸ்பிஎஸ் தட்டு இருமைப் பலபடியாக்கம்மூலப்பொருள் மாற்றம் மட்டுமே காரணமல்ல, சிறந்த செயல்முறைக் கட்டுப்பாட்டின் மூலமே அதிக வெட்டு விகிதங்கள் குறைக்கப்படுகின்றன. இலக்கு எங்கிருந்து மாறுபாடு தொடங்குகிறது என்பதைக் கண்டறிவதாகும் — இது மூலப்பொருள்கள், தயாரிப்பு முறை, செயலாக்கம் மற்றும் தினசரி செயல்பாடுகளை மிகவும் திறம்பட இணைக்க உதவுகிறது.
முடிவுரை
குறைந்த கழிவு விகிதம், பொருள் மாற்றங்கள் மட்டுமல்ல, செயல்முறை கட்டுப்பாட்டினால் தான் வருகிறது. மிகவும் பலவீனமான இணைப்பை சரி செய்து, பின்னர் முழு அமைப்பையும் தரப்படுத்துங்கள். யுடாஹாங்கில், நாங்கள் தினமும் உற்பத்தியாளர்களுடன் இணைந்து, மூலப் பொருட்கள், தயாரிப்பு முறைகள் மற்றும் செயல்முறைகளை ஒரு நிலையான அமைப்பாக இணைக்கிறோம்.
மேற்கோள்கள்
- ஹோல்டன், ஜி., கிரிச்செல்டார்ஃப், எச். ஆர்., மற்றும் குயிர்க், ஆர். பி. (தொகுப்பாளர்கள்).தெர்மோபிளாஸ்டிக் எலாஸ்டோமர்கள்: பிளாக் கோபாலிமர்களின் கையேடு. ஹன்சர் பப்ளிஷர்ஸ்.
- மோர்டன்-ஜோன்ஸ், டி. எச்.பாலிமர் செயலாக்கம். ஸ்பிரிங்கர் அறிவியல் மற்றும் வணிக ஊடகம்.
- வெள்ளை, ஜே. எல்., & போடென்டே, ஹெச்.ரப்பருடன் கூடிய பொறியியல்: ரப்பர் கூறுகளை எவ்வாறு வடிவமைப்பது. ஹன்சர் பப்ளிஷர்ஸ்.
- மாண்ட்கோமரி, டி. சி.புள்ளியியல் தரக் கட்டுப்பாட்டின் அறிமுகம். வைலி.
- ஜுரான், ஜே. எம்., மற்றும் காட்ஃபிரி, ஏ. பி. (தலைப்பாசிரியர்கள்).ஜூரனின் தரம் குறித்த கையேடு. மெக்கிரா-ஹில்.
- கிர்க்-ஓத்மர் வேதித் தொழில்நுட்ப கலைக்களஞ்சியம்: பாலிமர் செயலாக்கம் மற்றும் எலாஸ்டோமர் பொருட்கள். வைலி.